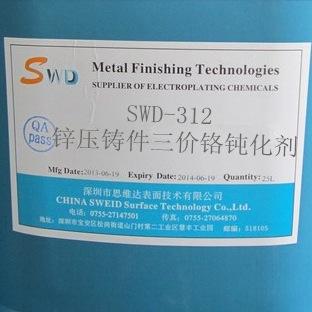
SWD-312 锌压铸件三价铬钝化剂
一.应用范围及优点
本品一般用于镀锌及锌合金厚膜钝化处理,可以在工件表面形成蓝色或者五彩的钝化膜。该产品与SWD-538通用封闭剂配合使用,效果更佳。
二.基本特性
外观 暗红紫色酸性浓缩液体。
PH值 2.0-3.5
三.工艺及参数
|
参数 |
详细 |
补充 |
|
开缸比例 |
10-20% |
用去离子水稀释配槽,缸一定要彻底洗净,新缸需要先用10%硫酸溶液清洗,再用水洗干净。 |
|
PH |
2.5-4.5 |
用5%硫酸或1%氢氧化钠缓慢调整 |
|
温度 |
40-60℃ |
最佳55℃ |
|
时间 |
30-90s |
根据具体要求控制 |
|
处理方式 |
浸泡或喷淋 |
低空气搅拌 |
|
槽液更换 |
是否有必要 |
有必要使用,最好每小时两个循环 |
四. 推荐工艺流程
除油—水洗—出光—水洗—去膜—水洗—活化—水洗—三价铬钝化(SWD-312)—水洗—封闭—热风干燥
五. 槽液分析
1. 滴定分析法:
(1)试 剂:
10% 氢氧化钠,
30%双氧水,
17%盐酸,
碘化钾,
0.1N硫代硫酸钠溶液,
1%淀粉溶液
(2)步 骤:
移取10ml钝化槽液入250ml 锥形瓶中,加入20ml 10%的氢氧化钠溶液, 静置几分钟,加约80ml的软化水,再加入5 ml双氧水,搅拌5分钟;再一次加入5 ml双氧水,在常温下搅拌5分钟;然后煮沸溶液30-40分钟(锥形瓶中的溶液不应该低于50ml,如果在煮沸过程中已接近50ml,则停止加热,煮的过程中用表面皿盖住锥形瓶口), 以除去过量的双氧水,冷却溶液至室温,然后在过滤液中加入40ml ,17%的盐酸酸化,补水至150ml,再加入4g碘化钾(溶液颜色由黄色变为橙色),用0.1N 硫代硫酸钠滴定至淡黄色,加入几滴淀粉溶液,继续滴定至深蓝色变成浅绿色为终点。
计 算: 消耗的毫升数×4.3=( SWD-312)Vol%
2.分光亮度计分析
(1)仪器: 分光亮度计或560nm(±50nm)的滤光亮度计
100ml容量瓶,10ml移液管,1cm比色皿
(2)试剂: 分析纯浓盐酸
绘制校正曲线: 移取10ml SWD-312和大约1ml盐酸入100ml量瓶,再加入纯水至刻度线,充分混合,使用该溶液于100ml量瓶中配制如下标准溶液:
6Vol % 6 ml溶液稀释至100 ml
9 Vol % 9 ml溶液稀释至100 ml
12 Vol % 12 ml溶液稀释至100 ml
15 Vol % 15 ml溶液稀释至100 ml
18 Vol % 18 ml溶液稀释至100 ml
将这些标准溶液取适量倒入1 cm比色皿中,比色皿应用软布擦干净,每一次测试都在560 nm下进行。用吸光率与浓度作图.
(3)测量: 在充分混合下,从钝化槽中取样并过滤,移取10ml过滤液和1ml分析纯盐酸入100ml量瓶中,再加入软化水至刻度,并充分混合,取适量倒入1cm比色皿(与上同),比色皿应用软布擦干净。在560 nm下进行测试,由吸亮度根据校正曲线确定溶液的浓度。
(4)可能出现的错误:
1.槽液混浊代表溶液浓度较高,因而被测溶液应过滤;
2.铁和锌有着自己的颜色,它们会对最后结果产生影响;通过定期的滴定分析可以确定一校正值,并用于亮度计分析中的计算;
3.亮度计的光源灯长时间使用会失去强度,所测出的高吸亮度便会被误认为是高浓度,为避免出现这种误差,校准曲线应定期检查,如有必要则应重新绘制;校准曲线只适用用于制定曲线时所使用的仪器。
六.槽液维护及补加
1.故障处理
|
现象 |
原因 |
解决方案 |
|
钝化层轻微发雾 |
1) PH太高
2) 锌含量高,导致络合剂的沉淀
3) 出光后就有雾
4) 可能是水洗和干燥引起的 |
1) 用稀硝酸或者稀硫酸调整
2) 跟换部分钝化液
3) 检查工件质量或者镀锌过程
4) 检查出光PH,缩短水洗时间,最后一道水洗PH,干燥先用冷风吹干 |
|
出现黄色钝化层 |
槽液铁的含量高 |
找出铁源,终止它,大量的铁可以调高PH(用碳酸氢钠)沉淀过滤。 |
|
钝化膜发雾或者防腐性能差 |
钝化工作参数不正确 |
检查参数 |
|
1-4个星期后出现钝化膜褪色 |
1) 储存条件太差
2) 锌层太薄
3) 镀锌槽或钝化槽金属杂质太高
4) 如果后到有封闭的,封闭碱度不能太高 ,封闭膜不能太厚。 |
1) 工件表面湿度,盐份等影响化层
2) 延长电镀时间
3) 保持镀锌槽不被杂质污染
4) 稀释封闭液,调整PH |
2.杂质影响
铁: 杂质来源是镀锌层不足,或者镀锌件的掉落,当含量达到40-50ppm时候,钝化层就有黄色显现出现,当含量达到300ppm的时候,防腐性能就明显下降。
锌: 含量应该少于5g/l,超过5g/l镀件表面将会出现白点,此现象在大工件比较明显,此时可以更换部分槽液降低锌离子含量。
颜色:钝化层颜色范围:黄—红—绿,钝化层薄时候,黄,厚时:偏绿,用户可以根据颜色的不同调整工艺。
膜层:15Vol%,60℃,60s,PH:2.5, 膜厚:300-400nm,膜重:600-800mg/m2,密度:2-3g/cm3,接触电阻:0.4-1.0Mohm/cm2
七.包装
本品25KG每塑,料桶包装。
|